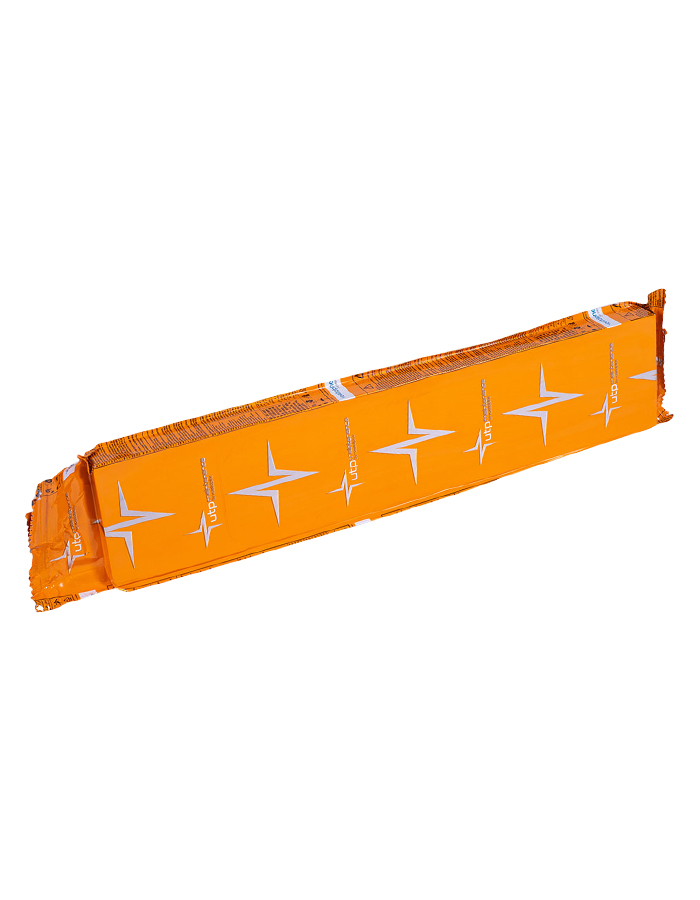
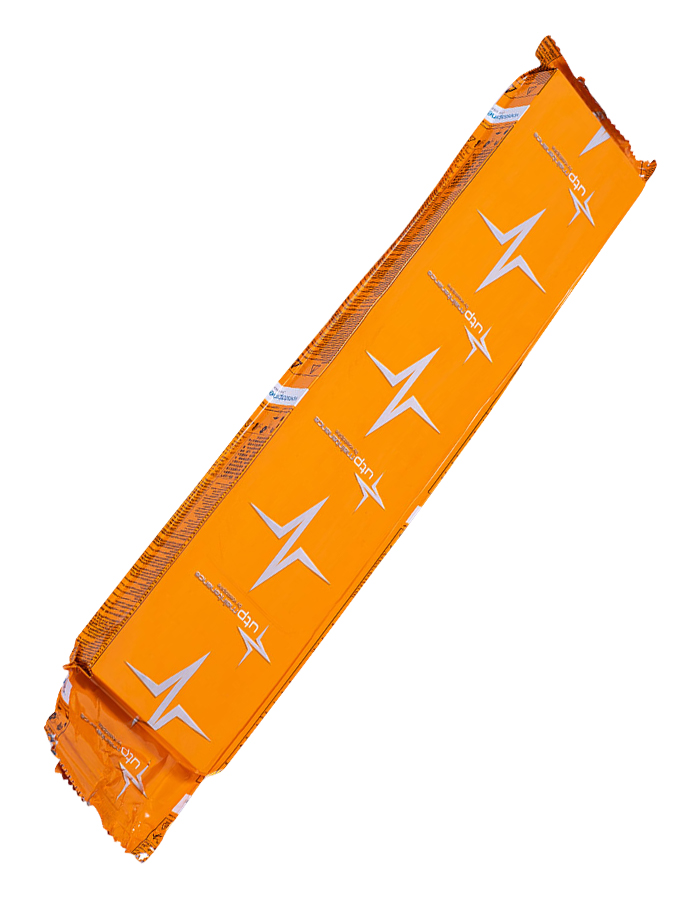
Elektródy BOHLER UTP 65 D 2,5x250mm/1,2kg (49362) (E312-17) Dry System 20

Potrebujete poradiť?
Elektródy BOHLER UTP 65 D 2,5x250mm/1,2kg (49362) (E312-17) Dry System 20
 Elektródy BOHLER UTP 65 D 1,6x250mm/2,9kg/267ks (45933) (E312-17)
61,50 € s DPH
 Elektródy BOHLER UTP 65 D 2,0x250mm/3,1kg/302ks (15776) (E312-17)
58,43 € s DPH
 Elektródy BOHLER UTP 65 D 3,2x350mm/4,7kg/140ks (16197) (E312-17)
41,29 € s DPH
 Elektródy BOHLER UTP 65 D 2,5x250mm/3,4kg/246ks (15793) (E312-17)
47,79 € s DPH
 Elektródy BOHLER UTP 65 D 2,5x250mm/1,2kg (49362) (E312-17) Dry System 20
70,73 € s DPH
 Elektródy BOHLER UTP 65 D 3,2x350mm/1,3kg (49338) (E312-17) Dry System 15
66,05 € s DPH
70,73 € s DPH

Elektródy BÖHLER UTP 65 D 2,5 × 250 mm / 1,2 kg / 49362 / E312-17 / Dry System 20
BÖHLER UTP 65 D sú špeciálne rutilovo obalené austeniticko-feritické elektródy určené na opravy, návary a zváranie ťažko zvárateľných ocelí. Vďaka vysokej odolnosti proti praskaniu sú vhodné na náročné opravárenské práce, kde je potrebný pevný, húževnatý a spoľahlivý zvar.
Elektródy sa používajú najmä pri zváraní a opravách nástrojových ocelí, pružinových ocelí, mangánových ocelí, rýchlorezných ocelí a pri spájaní rozdielnych materiálov, napríklad nehrdzavejúcej ocele s nelegovanou alebo nízkolegovanou oceľou. Uplatnia sa aj pri opravách hriadeľov, ozubených kolies, vačiek, foriem, strižných nástrojov a strojových dielov.
Priemer 2,5 mm je vhodný na univerzálne opravárenské použitie, stredne namáhané zvary, návary a diely, kde je potrebná dobrá kontrola nad zvarovým kúpeľom. Balenie Dry System 20 pomáha chrániť elektródy pred vlhkosťou a udržiava ich pripravené na spoľahlivé použitie pri správnom skladovaní.
Hlavné výhody:
- Špeciálna elektróda na opravy a návary
- Vhodná na ťažko zvárateľné ocele
- Použiteľná pre nástrojové, pružinové, mangánové a rýchlorezné ocele
- Vhodná aj na spájanie rozdielnych materiálov
- Vysoká odolnosť proti praskaniu
- Dobrá odolnosť voči oderu a korózii
- Stabilný oblúk a dobrá ovládateľnosť
- Dobrá odstrániteľnosť trosky
- Vhodná aj ako elastická medzivrstva pod tvrdonávary
- Balenie Dry System 20 pre ochranu pred vlhkosťou
- Praktické balenie 1,2 kg
Mechanické vlastnosti zvarového kovu
| Parameter | Typická hodnota |
|---|---|
| Medza klzu Rp0,2 | > 640 N/mm² |
| Pevnosť v ťahu Rm | > 800 MPa |
| Ťažnosť A5 | > 20 % |
| Tvrdosť | cca 260 HB |
Typické chemické zloženie zvarového kovu
| Prvok | Hodnota |
|---|---|
| C | 0,1 % |
| Si | 1,0 % |
| Mn | 1,0 % |
| Cr | 30,0 % |
| Ni | 9,5 % |
| Fe | zvyšok |
Odporúčanie pri zváraní:
Pred zváraním je potrebné dôkladne očistiť zváranú oblasť. Pri hrubších dieloch sa odporúča pripraviť V alebo X zvarovú prípravu a pri vysokouhlíkových alebo masívnych dieloch zvážiť predohrev približne 250 °C. Elektródu je vhodné viesť krátkym oblúkom, podľa aplikácie priamo alebo s miernym kývaním.
Pri navlhnutí sa odporúča presúšanie 2 hodiny pri teplote 120 – 200 °C.
Elektródy BOHLER UTP 65 D 2,5x250mm/1,2kg (49362) (E312-17) Dry System 20
Potrebujete poradiť?
Súvisiace produkty
Elektródy BOHLER UTP 65 D 2,0x250mm/3,1kg/302ks (15776) (E312-17)
58,43 € s DPH
Elektródy BOHLER UTP 65 D 3,2x350mm/4,7kg/140ks (16197) (E312-17)
41,29 € s DPH
Elektródy BOHLER UTP 65 D 2,5x250mm/3,4kg/246ks (15793) (E312-17)
47,79 € s DPH
Elektródy BOHLER UTP 65 D 2,5x250mm/1,2kg (49362) (E312-17) Dry System 20
70,73 € s DPH
Elektródy BOHLER UTP 65 D 3,2x350mm/1,3kg (49338) (E312-17) Dry System 15
66,05 € s DPH
Elektródy BOHLER UTP 65 D 1,6x250mm/2,9kg/267ks (45933) (E312-17)
61,50 € s DPH
Elektródy BOHLER UTP 65 D 1,6x250mm/2,9kg/267ks (45933) (E312-17)
61,50 € s DPH
Elektródy BOHLER UTP 65 D 3,2x350mm/4,7kg/140ks (16197) (E312-17)
41,29 € s DPH
Elektródy BOHLER UTP 65 D 2,5x250mm/3,4kg/246ks (15793) (E312-17)
47,79 € s DPH
Elektródy BOHLER UTP 65 D 2,5x250mm/1,2kg (49362) (E312-17) Dry System 20
70,73 € s DPH
Elektródy BOHLER UTP 65 D 3,2x350mm/1,3kg (49338) (E312-17) Dry System 15
66,05 € s DPH
Elektródy BOHLER UTP 65 D 2,0x250mm/3,1kg/302ks (15776) (E312-17)
58,43 € s DPH
Elektródy BOHLER UTP 65 D 1,6x250mm/2,9kg/267ks (45933) (E312-17)
61,50 € s DPH
Elektródy BOHLER UTP 65 D 2,0x250mm/3,1kg/302ks (15776) (E312-17)
58,43 € s DPH
Elektródy BOHLER UTP 65 D 2,5x250mm/3,4kg/246ks (15793) (E312-17)
47,79 € s DPH
Elektródy BOHLER UTP 65 D 2,5x250mm/1,2kg (49362) (E312-17) Dry System 20
70,73 € s DPH
Elektródy BOHLER UTP 65 D 3,2x350mm/1,3kg (49338) (E312-17) Dry System 15
66,05 € s DPH
Elektródy BOHLER UTP 65 D 3,2x350mm/4,7kg/140ks (16197) (E312-17)
41,29 € s DPH
Alternatívny tovar
Elektródy BOHLER UTP 65 D 1,6x250mm/2,9kg/267ks (45933) (E312-17)
61,50 € s DPH
Elektródy BOHLER UTP 65 D 2,0x250mm/3,1kg/302ks (15776) (E312-17)
58,43 € s DPH
Elektródy BOHLER UTP 65 D 2,5x250mm/3,4kg/246ks (15793) (E312-17)
47,79 € s DPH
Elektródy BOHLER UTP 65 D 2,5x250mm/1,2kg (49362) (E312-17) Dry System 20
70,73 € s DPH
Elektródy BOHLER UTP 65 D 3,2x350mm/1,3kg (49338) (E312-17) Dry System 15
66,05 € s DPH
Elektródy BOHLER UTP 65 D 3,2x350mm/4,7kg/140ks (16197) (E312-17)
41,29 € s DPH
Elektródy BOHLER UTP 65 D 1,6x250mm/2,9kg/267ks (45933) (E312-17)
61,50 € s DPH
Elektródy BOHLER UTP 65 D 3,2x350mm/4,7kg/140ks (16197) (E312-17)
41,29 € s DPH
Elektródy BOHLER UTP 65 D 2,5x250mm/3,4kg/246ks (15793) (E312-17)
47,79 € s DPH
Elektródy BOHLER UTP 65 D 2,5x250mm/1,2kg (49362) (E312-17) Dry System 20
70,73 € s DPH
Elektródy BOHLER UTP 65 D 3,2x350mm/1,3kg (49338) (E312-17) Dry System 15
66,05 € s DPH
Elektródy BOHLER UTP 65 D 2,0x250mm/3,1kg/302ks (15776) (E312-17)
58,43 € s DPH
Elektródy BOHLER UTP 65 D 1,6x250mm/2,9kg/267ks (45933) (E312-17)
61,50 € s DPH
Elektródy BOHLER UTP 65 D 2,0x250mm/3,1kg/302ks (15776) (E312-17)
58,43 € s DPH
Elektródy BOHLER UTP 65 D 3,2x350mm/4,7kg/140ks (16197) (E312-17)
41,29 € s DPH
Elektródy BOHLER UTP 65 D 2,5x250mm/1,2kg (49362) (E312-17) Dry System 20
70,73 € s DPH
Elektródy BOHLER UTP 65 D 3,2x350mm/1,3kg (49338) (E312-17) Dry System 15
66,05 € s DPH
Elektródy BOHLER UTP 65 D 2,5x250mm/3,4kg/246ks (15793) (E312-17)
47,79 € s DPH
Elektródy BOHLER UTP 65 D 2,0x250mm/3,1kg/302ks (15776) (E312-17)
58,43 € s DPH
Elektródy BOHLER UTP 65 D 3,2x350mm/4,7kg/140ks (16197) (E312-17)
41,29 € s DPH
Elektródy BOHLER UTP 65 D 2,5x250mm/3,4kg/246ks (15793) (E312-17)
47,79 € s DPH
Elektródy BOHLER UTP 65 D 2,5x250mm/1,2kg (49362) (E312-17) Dry System 20
70,73 € s DPH
Elektródy BOHLER UTP 65 D 3,2x350mm/1,3kg (49338) (E312-17) Dry System 15
66,05 € s DPH
Elektródy BOHLER UTP 65 D 1,6x250mm/2,9kg/267ks (45933) (E312-17)
61,50 € s DPH
Elektródy BOHLER UTP 65 D 1,6x250mm/2,9kg/267ks (45933) (E312-17)
61,50 € s DPH
Elektródy BOHLER UTP 65 D 2,0x250mm/3,1kg/302ks (15776) (E312-17)
58,43 € s DPH
Elektródy BOHLER UTP 65 D 3,2x350mm/4,7kg/140ks (16197) (E312-17)
41,29 € s DPH
Elektródy BOHLER UTP 65 D 2,5x250mm/3,4kg/246ks (15793) (E312-17)
47,79 € s DPH
Elektródy BOHLER UTP 65 D 3,2x350mm/1,3kg (49338) (E312-17) Dry System 15
66,05 € s DPH
Elektródy BOHLER UTP 65 D 2,5x250mm/1,2kg (49362) (E312-17) Dry System 20
70,73 € s DPH
Elektródy BOHLER UTP 65 D 1,6x250mm/2,9kg/267ks (45933) (E312-17)
61,50 € s DPH
Elektródy BOHLER UTP 65 D 2,0x250mm/3,1kg/302ks (15776) (E312-17)
58,43 € s DPH
Elektródy BOHLER UTP 65 D 3,2x350mm/4,7kg/140ks (16197) (E312-17)
41,29 € s DPH
Elektródy BOHLER UTP 65 D 2,5x250mm/3,4kg/246ks (15793) (E312-17)
47,79 € s DPH
Elektródy BOHLER UTP 65 D 2,5x250mm/1,2kg (49362) (E312-17) Dry System 20
70,73 € s DPH
Elektródy BOHLER UTP 65 D 3,2x350mm/1,3kg (49338) (E312-17) Dry System 15
66,05 € s DPH
Potrebujete poradiť?


Lieskovská cesta 13
962 21 Lieskovec