Čo robiť, ak sa zvar trhá alebo praská?
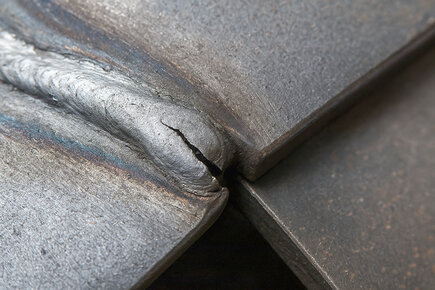
Trhá sa vám zvar alebo vznikajú praskliny? Zistite najčastejšie príčiny poškodenia zvaru a praktické tipy, ako im predísť.
Zvar, ktorý praskne po vychladnutí alebo sa trhá už počas zvárania, je pre každého zvárača frustrujúcim problémom. Nejde však len o estetiku – praskliny výrazne znižujú pevnosť a spoľahlivosť spoja, a v niektorých prípadoch môžu ohroziť bezpečnosť celej konštrukcie. V tomto článku sa pozrieme na najčastejšie dôvody, prečo zvar praská, a ponúkneme osvedčené riešenia, ako týmto problémom predchádzať.
⛔️ Nevhodný zvárací materiál alebo nesprávna metóda
- Problém: Použitie nevhodného prídavného materiálu alebo zlý typ elektródy/drôtu pre daný kov.
- Riešenie: Overte, či je zvolený prídavný materiál kompatibilný so základným. Napríklad pri zváraní vysokopevnostnej ocele je nutné použiť špeciálne elektródy. Pri hliníku je dôležité použiť správny typ TIG drôtu (napr. ER4045, ER5356).
⛔️ Nesprávne nastavenie zváracieho prúdu a rýchlosti
- Problém: Príliš vysoký alebo nízky prúd spôsobuje prehriatie alebo slabý prienik. Príliš rýchle vedenie horáka zanecháva nedokonalý spoj.
- Riešenie: Skontrolujte nastavenie prúdu, napätia a rýchlosti posuvu drôtu. Zvar by mal mať plynulú, rovnomernú štruktúru bez prechodových zón so znateľnými prasklinami.
⛔️ Nevhodná geometria zvaru (napr. ostrý koreň, príliš malý preplát)
- Problém: Vysoké koncentrácie napätí v miestach s ostrými prechodmi spôsobujú trhliny.
- Riešenie: Zväčšite koreňovú medzeru, upravte prípravu spoja (napr. zväčšite úkosy). Použite viacnásobné prechody namiesto jedného silného zvaru.
⛔️ Nedostatočná predohrev a rýchle ochladzovanie
- Problém: Teplotný šok, hlavne pri zváraní tvrdých alebo hrubých materiálov (liatina, vysokopevnostná oceľ).
- Riešenie: Predhrejte základný materiál (napr. 100–300 °C podľa typu ocele).
- Pomalé ochladzovanie po zváraní (napr. prikrytím prikrývkou alebo v peci).
- Vyhnite sa prievanu a vlhkosti počas chladnutia.
⛔️ Znečistenie zvarovej oblasti
- Problém: Olej, hrdza, farba, vlhkosť alebo iné nečistoty narúšajú chemické vlastnosti zvaru.
- Riešenie: Dokonalé očistenie materiálu pred zváraním (brúsením, odmasťovaním, odstránením oxidov).
- Pri TIG/MIG zváraní zabezpečte čistotu ochranného plynu a výmenu zanesených filtrov.
⛔️ Zlý ochranný plyn alebo jeho nedostatok
- Problém: Nedostatočné tienenie lázne vedie k oxidácii a pórovitosti, ktoré neskôr spôsobia trhliny.
- Riešenie: Zvýšte prietok plynu (napr. 10–12 l/min pre MIG). Skontrolujte plynové dýzy, trysky a ich čistotu. Zabráňte prievanu – ochranný plyn sa môže rozptýliť a zvar zostane nechránený.
⛔️ Zvarené nevhodné kombinácie kovov
- Problém: Spojenie materiálov s odlišnou rozťažnosťou, tvrdosťou alebo štruktúrou (napr. meď + oceľ) spôsobuje mikrotrhliny.
- Riešenie: Používajte špeciálne techniky (medzivrstvy, kompatibilné zliatiny). Ak je to možné, zvoľte homogénnejší materiálový pár.
⁉️ Čo robiť, keď sa zvar už praskol?
- Okamžite prerušte zváranie. Pokračovanie by mohlo problém prehĺbiť.
- Vybrúste celý poškodený zvar vrátane okolia aspoň 10–20 mm.
- Znovu zvárajte so správnym nastavením a podmienkami.
- Skontrolujte celý spoj pomocou vizuálnej alebo NDT kontroly (napr. kapilárnou metódou alebo ultrazvukom).
- Ak sa praskliny opakujú, poraďte sa s odborníkom na materiálové zloženie alebo s technologickým inžinierom.
🔄 Záver
Praskanie alebo trhanie zvaru nie je len technický problém – často signalizuje kombináciu viacerých chýb: zlé nastavenie, nevhodné materiály, nedostatočná príprava či zlá technika. Správna analýza problému a dôsledná príprava pracovného prostredia je najlepšou prevenciou. V prípade pochybností sa vždy oplatí konzultovať problém s odborníkom alebo technickým zástupcom výrobcu zváracej techniky. Spoľahlivý zvar totiž začína ešte pred zapálením oblúka.