Najčastejšie chyby pri zváraní a ako sa im vyhnúť
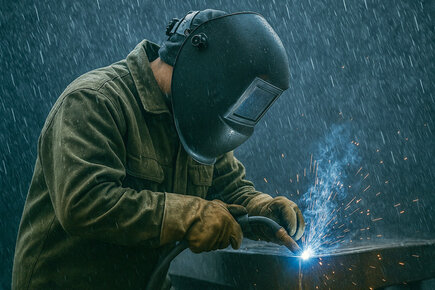
Zváranie je technológia spájania materiálov pomocou tepla a tlaku. Aj skúsení zvárači môžu občas urobiť chyby, ktoré ovplyvňujú kvalitu zvaru. Identifikácia týchto chýb a ich prevencia je kľúčová pre dosiahnutie kvalitných a bezpečných zvarov.
💥 Nesprávne nastavenie parametrov zváračky
Nesprávne nastavenie parametrov, ako sú prúd, napätie a rýchlosť podávania drôtu, môže viesť k rôznym defektom zvaru. Je dôležité nastaviť tieto parametre v súlade s typom materiálu a požiadavkami zvárania.
Odporúčané nastavenia pre rôzne materiály:
| Materiál | Prúd (A) | Napätie (V) | Rýchlosť podávania drôtu (m/min) |
| Oceľ | 150-200 | 20-25 | 1.5-2.5 |
| Hliník | 100-150 | 18-22 | 1.0-1.8 |
| Nerez | 180-220 | 22-28 | 1.2-2.0 |
Poznámka: Uvedené hodnoty sú orientačné a môžu sa líšiť v závislosti od konkrétnych podmienok a typu zváračky.
🙅♂️ Použitie nevhodných zváracích techník
Nesprávna technika vedenia horáka, ako je nevhodný uhol alebo nepravidelný pohyb, môže spôsobiť nerovnomerný zvar. Je dôležité dodržiavať správnu techniku, aby sa predišlo týmto problémom.
Odporúčania pre správnu techniku zvárania:
- Uhol horáka: Udržujte uhol medzi horákom a zvarom v rozmedzí 15° až 20°.
- Rýchlosť zvárania: Snažte sa udržiavať konštantnú rýchlosť, aby bol zvar rovnomerný.
- Vedenie horáka: Používajte plynulé a kontrolované pohyby na dosiahnutie kvalitného zvaru.
📉 Chyby spôsobené materiálom
Nedostatočná príprava povrchu pred zváraním
Nečistoty na povrchu zváraného materiálu, ako sú oleje, hrdza alebo farba, môžu ovplyvniť kvalitu zvaru. Pred zváraním je nevyhnutné dôkladne očistiť povrch.
Odporúčané metódy čistenia pred zváraním:
- Mechanické čistenie: Používajte drôtené kefy alebo brúsky na odstránenie rudy a nečistôt.
- Chemické čistenie: Aplikujte odmasťovače alebo špeciálne čistiace prostriedky na odstránenie olejov a mastnôt.
- Pieskovanie: Pre ťažko prístupné miesta použite pieskovanie na zabezpečenie čistej zváracej plochy.
Nevhodný výber zváracích materiálov
Použitie nesprávnych alebo nekvalitných zváracích materiálov môže viesť k slabým alebo nekvalitným zvarom. Je dôležité vybrať materiály kompatibilné s base materiálom a požiadavkami zvárania.
Tipy na výber správnych zváracích materiálov:
- Konzultácia s dodávateľom: Spolupracujte s odborníkmi pri výbere vhodných drôtov alebo elektród.
- Kontrola šarže materiálu: Overte, či sú všetky zváracie materiály z rovnakej výrobnej šarže pre konzistentnú kvalitu.
- Skladovanie materiálov: Uchovávajte zváracie materiály v suchu a mimo dosahu kontaminantov.
📉 Chyby spôsobené zváracím zariadením
Nedostatočná údržba a kontrola zariadenia
Nesprávne fungujúce alebo zle udržiavané zariadenie môže spôsobiť rôzne problémy, ako sú výpadky alebo nekonzistentné zvary. Pravidelná údržba a kontrola zariadenia sú nevyhnutné pre jeho optimálnu funkciu.
Odporúčané postupy údržby zváracieho zariadenia:
- Pravidelná kontrola: Overujte stav káblov, horákov a iných komponentov pred každým použitím.
- Čistenie zariadenia: Odstraňujte prach a nečistoty z ventilácie a iných kritických častí zariadenia.
- Kalibrácia: Pravidelne overujte a nastavujte parametre zariadenia podľa špecifikácií výrobcu.
Výber nevhodného zváracieho zariadenia
Výber zváracieho zariadenia s nízkym zaťažovateľom môže významne ovplyvniť efektivitu a kvalitu zvárania. Zariadenia s nízkym zaťažovateľom môžu byť náchylné na prehrievanie pri dlhodobom používaní, čo vedie k ich poškodeniu a zníženiu životnosti.
Odporúčania na výber zariadenia s vhodnými technickými parametrami:
- Zaťažovateľ (výkonová využiteľnosť): Vyberajte zariadenia s adekvátnym zaťažovateľom, ktorý zodpovedá požiadavkám vašich zváracích úloh. Vyšší zaťažovateľ umožňuje dlhšie nepretržité zváranie bez potreby prestávok na chladenie.
- Napájacie napätie: Uistite sa, že zariadenie je kompatibilné s dostupným napájacím napätím vo vašom pracovnom prostredí.
- Prúdový rozsah: Zvoľte zariadenie, ktoré ponúka požadovaný rozsah zváracích prúdov pre rôzne aplikácie.
- Chladenie: Overte, či zariadenie disponuje efektívnym chladením, či už vzduchovým alebo vodným, aby sa predišlo prehrievaniu pri intenzívnom používaní.
- Prenosnosť: Ak je mobilita dôležitá, zvážte hmotnosť a veľkosť zariadenia pre ľahšiu manipuláciu a prepravu.
⛈️ Chyby spôsobené prostredím
Pracovné prostredie hrá kľúčovú úlohu v kvalite a bezpečnosti zvárania. Nesprávne podmienky môžu viesť k zdravotným rizikám a ovplyvniť výslednú kvalitu zvaru.
Nedostatočné vetranie pracovného priestoru
Pri zváraní vznikajú nebezpečné dymové a plynové škodliviny, ktoré môžu poškodiť dýchacie cesty a celkové zdravie pracovníkov.
Riziká spojené s nedostatočnou ventiláciou pri zváraní:
- Akútne účinky: Podráždenie očí, nosa a hrdla, nevoľnosť a bolesti hlavy.
- Chronické účinky: Dlhodobé vystavenie môže viesť k chronickým respiračným ochoreniam, ako je bronchitída alebo astma.
- Karcinogénne účinky: Niektoré zložky dymu zo zvárania môžu byť karcinogénne a zvyšovať riziko vzniku rakoviny pľúc.
Zabezpečenie vhodného vetrania a ochrany dýchacích ciest:
- Lokálne odsávacie systémy (LEV): Inštalujte zariadenia na priame odsávanie dymu v blízkosti zváracieho miesta.
- Všeobecná ventilácia: Zabezpečte dostatočný prísun čerstvého vzduchu do pracovného priestoru.
- Ochranné pomôcky: Používajte vhodné respirátory alebo masky na ochranu dýchacích ciest pred škodlivými výparmi.
Vplyv teplotných a klimatických podmienok
Extrémne teploty a vlhkosť môžu ovplyvniť proces zvárania a kvalitu zvaru.
Ako extrémne teploty a vlhkosť ovplyvňujú proces zvárania:
- Nízke teploty: Môžu spôsobiť krehkosť materiálu a zhoršiť jeho zvárateľnosť.
- Vysoké teploty: Zvyšujú riziko deformácie a ovplyvňujú mechanické vlastnosti zvaru.
- Vlhkosť: Môže spôsobiť vznik pľuzgierov a iných defektov v zvare.
Tipy na prispôsobenie pracovných podmienok a techník zvárania:
- Kontrola teploty materiálu: Pred zváraním nechajte materiál dosiahnuť izbovú teplotu, aby ste predišli tepelným šokom.
- Riadenie tepelného prísunu: Upravte parametre zvárania tak, aby ste minimalizovali tepelné deformácie.
- Ochrana pred vlhkosťou: Skladujte materiály a prídavné materiály v suchu a chráňte ich pred vlhkosťou počas zvárania.
Dodržiavanie týchto odporúčaní pomáha zabezpečiť bezpečné a efektívne pracovné prostredie pri zváraní, čo vedie k vyššej kvalite zvarov a ochrane zdravia pracovníkov.
⚠️ Chyby pri zváraní spôsobené prostredím:
| Chyba | Príčina (vonkajší vplyv) | Dôsledok na zvar |
| Pórovitosť zvaru | Prievan, vietor, vlhkosť | Bublinky, oslabený zvar, možné praskliny |
| Oxidácia (zafarbenie TIG zvaru) | Nedostatočná ochrana plynom kvôli vetru alebo prievanu | Krehký, porézny zvar, znížená korózna odolnosť |
| Praskliny (najmä za studena) | Nízka teplota prostredia, rýchle chladnutie | Krehký zvar, štrukturálne defekty |
| Zvarové inklúzie (nečistoty) | Prašné alebo špinavé prostredie, nečistoty na materiáli | Vnútorné vady, zníženie pevnosti |
| Zlé natavenie (nedostatok fúzie) | Studený materiál, kondenzácia vody | Nedostatočný prienik, oslabený spoj |
| Znížená viditeľnosť zvarovej oblasti | Priame slnečné žiarenie alebo slabé osvetlenie | Chyby v technike, nepresné vedenie horáka |
| Náhodné zhasínanie oblúka | Silný vietor, kolísanie teplôt alebo napätia | Nepravidelný zvar, problém s prienikom |
| Korózia po zváraní | Zváranie vo vlhkom alebo slanom prostredí (napr. blízko mora) | Rýchla degradácia zvaru, najmä pri nehrdzavejúcej oceli |