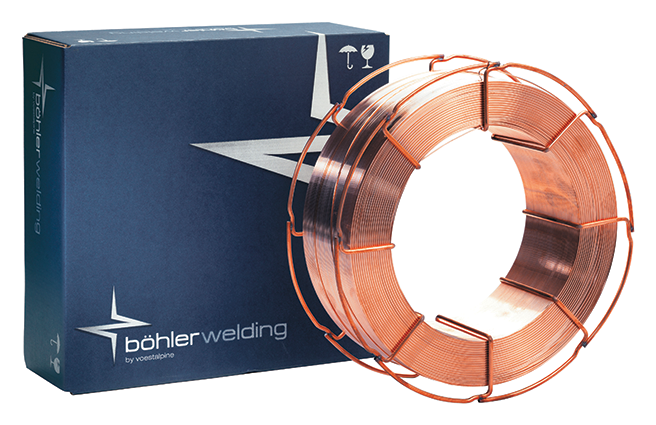
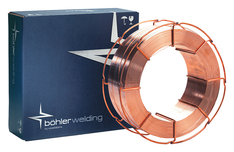
Drôt MIG BOHLER DCMS-IG 1,2mm/18kg (CrMo1) 27860

Potrebujete poradiť?
Drôt MIG BOHLER DCMS-IG 1,2mm/18kg (CrMo1) 27860
14,50 € s DPH

Drôt MIG BÖHLER DCMS-IG 1,2 mm / 18 kg (CrMo1) – 27860
BÖHLER DCMS-IG je profesionálny nízkolegovaný plný zvárací drôt určený na MAG zváranie žiarupevných chróm-molybdénových ocelí. Zodpovedá klasifikácii EN ISO 21952-A: G CrMo1Si a AWS A5.28: ER80S-B2Si. Je určený predovšetkým na zváranie kotlových, potrubných a konštrukčných ocelí legovaných približne 1,25 % chrómu a 0,5 % molybdénu.
Legujúce prvky chróm (Cr) a molybdén (Mo) prispievajú k pevnosti, húževnatosti a odolnosti zvarového kovu proti tečeniu pri zvýšených teplotách. Zvarový kov má prevažne bainitickú mikroštruktúru a poskytuje dobré mechanické vlastnosti po popúšťaní alebo vhodnom tepelnom spracovaní. Výrobca uvádza použiteľnosť pri návrhových teplotách až do 570 °C pri dodržaní príslušných technologických a materiálových požiadaviek.
Drôt je vhodný najmä na zváranie ocele 13CrMo4-5 (1.7335) a ďalších kompatibilných žiarupevných materiálov, napríklad 15CrMo5 (1.7262), 16CrMoV4 (1.7728), 24CrMo5 (1.7258), 25CrMo4 (1.7218) a 42CrMo4 (1.7225). Používa sa aj na vybrané oceľové odliatky a materiály podľa ASTM, najmä A335 P11/P12, A213 T12, A182 F12 a A217 WC6.
BÖHLER DCMS-IG nachádza uplatnenie pri výrobe a opravách parných kotlov, tlakových nádob, vysokoteplotných potrubí, výmenníkov tepla, energetických zariadení a technologických rozvodov. Vhodný je aj na zváranie komponentov v petrochemickom a chemickom priemysle, kde sa vyžaduje odolnosť proti dlhodobému tepelnému a mechanickému namáhaniu.
Zvárací drôt má rovnomernú medenú povrchovú vrstvu s nízkym celkovým obsahom medi, ktorá podporuje spoľahlivý elektrický kontakt a plynulé podávanie. Vyznačuje sa stabilným priebehom zvárania, dobrým zmáčaním zvarových hrán a kvalitným vytváraním zvarových spojov.
Zváranie sa vykonáva procesom MAG (135) s ochranným plynom Ar/CO2 (M21) alebo 100 % CO2 (C1) podľa EN ISO 14175. Používa sa jednosmerný zvárací prúd s kladnou polaritou drôtu DC+. Mechanické vlastnosti zvarového kovu závisia od použitého ochranného plynu a následného tepelného spracovania.
Pri zváraní žiarupevných CrMo ocelí je nevyhnutné dodržiavať požadovaný predohrev, medzivrstvovú teplotu a následné tepelné spracovanie. Výrobca uvádza orientačný predohrev 200–300 °C v závislosti od základného materiálu a hrúbky steny. Bežné následné tepelné spracovanie sa vykonáva pri teplotách 600–700 °C. Konkrétny režim musí zodpovedať schválenému technologickému postupu zvárania (WPS).
Priemer 1,2 mm je vhodný na produktívne MAG zváranie stredne hrubých a hrubších dielov zo žiarupevných ocelí. V porovnaní s priemerom 1,0 mm umožňuje pri vhodnom nastavení vyšší výkon odtavovania. Drôt sa dodáva na cievke s hmotnosťou 18 kg pre profesionálne a priemyselné zváracie zariadenia.
Hlavné výhody:
- Profesionálny žiarupevný zvárací drôt BÖHLER DCMS-IG
- Klasifikácia EN ISO 21952-A G CrMo1Si
- Klasifikácia AWS A5.28 ER80S-B2Si
- Určený na MAG zváranie žiarupevných CrMo ocelí
- Legovanie približne 1,2 % Cr a 0,5 % Mo
- Dobré pevnostné a húževnatostné vlastnosti zvarového kovu
- Odolnosť proti tečeniu pri zvýšených teplotách
- Použitie pri návrhových teplotách do 570 °C
- Vhodný na ocele 13CrMo4-5 a 15CrMo5
- Použiteľný na materiály ASTM A335 P11 a P12
- Vhodný na zváranie vybraných žiarupevných oceľových odliatkov
- Dobré podávacie vlastnosti a stabilný zvárací proces
- Rovnomerný pomedený povrch s nízkym obsahom medi
- Vhodný na výrobu a opravy parných kotlov
- Použitie na tlakové nádoby a vysokoteplotné potrubia
- Uplatnenie v energetike a petrochemickom priemysle
- Ochranný plyn Ar/CO2 alebo CO2
- Zváranie jednosmerným prúdom DC+
- Odporúčaný predohrev 200–300 °C podľa materiálu
- Priemer 1,2 mm na produktívne MAG zváranie
- Priemyselné balenie 18 kg na cievke
Klasifikácia:
| Norma / označenie | Klasifikácia |
|---|---|
| EN ISO 21952-A | G CrMo1Si |
| AWS A5.28 / SFA-5.28 | ER80S-B2Si |
| Staršie označenie AWS | ER80S-G / ER80S-B2 (mod.) |
| Obchodné označenie | BÖHLER DCMS-IG |
| Materiálová skupina | CrMo1 – nízkolegovaná žiarupevná oceľ |
| Typ prídavného materiálu | Plný nízkolegovaný zvárací drôt |
| Zvárací proces | MAG (135) |
| Ochranný plyn | C1 / M21 |
| Polarita | DC+ |
Chemické zloženie:
| Chemický prvok | Typický obsah (%) |
|---|---|
| Uhlík (C) | 0,11 |
| Kremík (Si) | 0,60 |
| Mangán (Mn) | 1,00 |
| Chróm (Cr) | 1,20 |
| Molybdén (Mo) | 0,50 |
| Železo (Fe) | Zvyšok |
Typické chemické zloženie podľa technického listu BÖHLER DCMS-IG (08/2023). Nejde o chemický rozbor konkrétnej výrobnej šarže.
Mechanické vlastnosti:
| Mechanická vlastnosť | Ar + 18 % CO2 (M21) | 100 % CO2 (C1) |
|---|---|---|
| Medza klzu Rp0,2 | 440 MPa (min. 355 MPa) | 420 MPa (min. 355 MPa) |
| Pevnosť v ťahu Rm | 570 MPa (min. 550 MPa) | 550 MPa (min. 510 MPa) |
| Ťažnosť A5 | 23 % (min. 20 %) | 24 % (min. 20 %) |
| Nárazová práca KV (+20 °C) | 150 J (min. 47 J) | 110 J (min. 47 J) |
| Nárazová práca KV (-10 °C) | 100 J (min. 47 J) | 55 J (min. 47 J) |
| Tepelné spracovanie | 680 °C / 2 hodiny | 680 °C / 5 hodín |
Typické a minimálne mechanické vlastnosti čistého zvarového kovu podľa BÖHLER DCMS-IG (08/2023). Výsledky sú uvedené po tepelnom spracovaní pri 680 °C a závisia od použitého ochranného plynu. Nie sú materiálovým certifikátom konkrétnej dodávky.
Potrebujete poradiť?
Alternatívny tovar
Drôt MIG BOHLER DCMS-IG 1,0mm/18kg (CrMo1) 27853
23,22 € s DPH
Potrebujete poradiť?


Lieskovská cesta 13
962 21 Lieskovec