Najčastejšie chyby pri používaní zváracích horákov
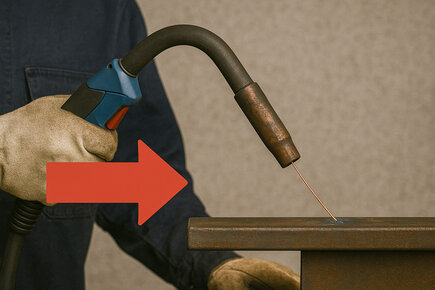
Aj keď máte kvalitný zvárací horák, nesprávne používanie alebo zanedbanie údržby môže viesť k rôznym problémom počas práce. Pozrime sa na niektoré z najčastejších chýb, s ktorými sa stretávajú zvárači, a ako sa im vyhnúť.
Aké problémy sa môžu vyskytnúť pri zváraní?
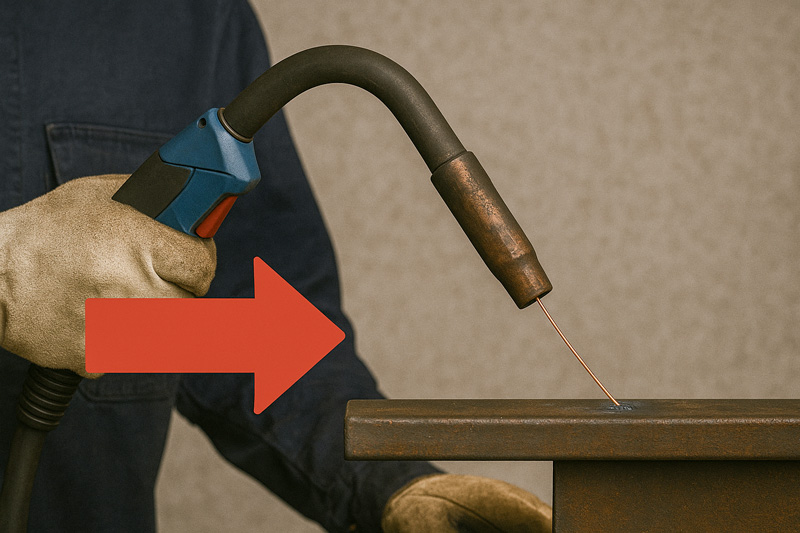
Zasekávanie drôtu v horáku
Prejavy: prerušovaný oblúk, nepravidelný posuv, šklbanie horáka v rukách zvárača.
Najčastejšie príčiny:
- Zanesený alebo poškodený bowden – kovové piliny, hrdza či deformácie v vedení zvýšia trenie.
- Opotrebovaná kontaktná špička – oválny otvor brzdí drôt.
- Nevhodné napnutie posuvných kladiek – drôt sa deformuje do „líščieho chvosta“.
- Nekvalitný alebo hrdzavý drôt – na povrchu vzniká prach, ktorý upcháva vedenie.
Prevencia a riešenie:
- Raz za zmenu vyfúknite bowden stlačeným vzduchom, prípadne ho po 150 kg drôtu vymeňte.
- Vždy používajte teflónový bowden pre hliník a nerez; pre oceľ stačí kvalitná oceľová špirála.
- Nastavte prítlak kladiek tak, aby drôt nebol sploštený – testom je ľahké zastavenie drôtu prstami bez jeho deformácie.
- Skladujte cievky v suchu; zhrdzavený drôt radšej zlikvidujte.
Znížená kvalita zvaru v dôsledku zlého horáka
Prejavy: póry, trhlinky, neestetický povrch, nadmerný rozstrek kovu.
Najčastejšie príčiny:
- Nesprávne dimenzovaný horák – hobby model pri priemyselnom prúde sa prehrieva, mení geometriu krku a stráca tienenie.
- Netesnosti plynu – poškodené O-krúžky, prasknutá hadica alebo uvoľnené závity.
- Lacné alebo neoriginálne spotrebné diely – nekvalitné mosadzné zliatiny horšie vedú prúd a teplo.
Prevencia a riešenie:
- Zvoľte horák minimálne o 20 % výkonnejší, než je váš bežný pracovný prúd.
- Každý týždeň skontrolujte tesnosť spojov mydlovou vodou.
- Investujte do originálnych špičiek a dýz z CuCrZr – dlhšie vydržia a udržia oblúk stabilný.
Nesprávne nastavenie prúdu a plynu
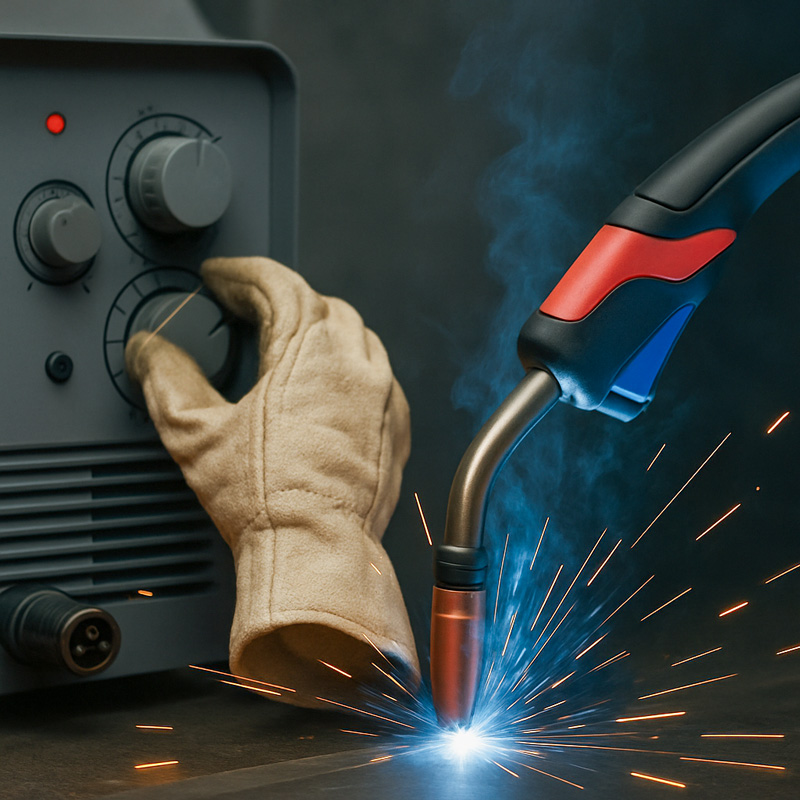
Prejavy: nedostatočný prienik, spálené okraje, póry, nadmerný rozstrek.
Typické chyby:
- Príliš nízky prúd – zvar sedí „na povrchu“, má slabú pevnosť.
- Príliš vysoký prúd – materiál prehorí, okraje sa deformujú.
- Nedostatočný prietok plynu – do kúpeľa sa dostáva kyslík.
- Príliš vysoký prietok – plyn vytvára turbulencie, strháva atmosféru do oblúka.
Prevencia a riešenie:
- Rešpektujte tabuľkové hodnoty: napr. pre oceľový drôt Ø 1 mm je bežných 90–120 A a 8–12 l/min argón/CO₂.
- Na tenké plechy používajte funkciu „synergies“ alebo pulz, ktorá optimalizuje prúd a napätie.
- Pri hliníku zvoľte o 10–15 % vyšší prietok a kratšiu dýzu, aby plyn ochránil citlivú lázeň.
Poškodenie dýzy a jeho následky na zváranie
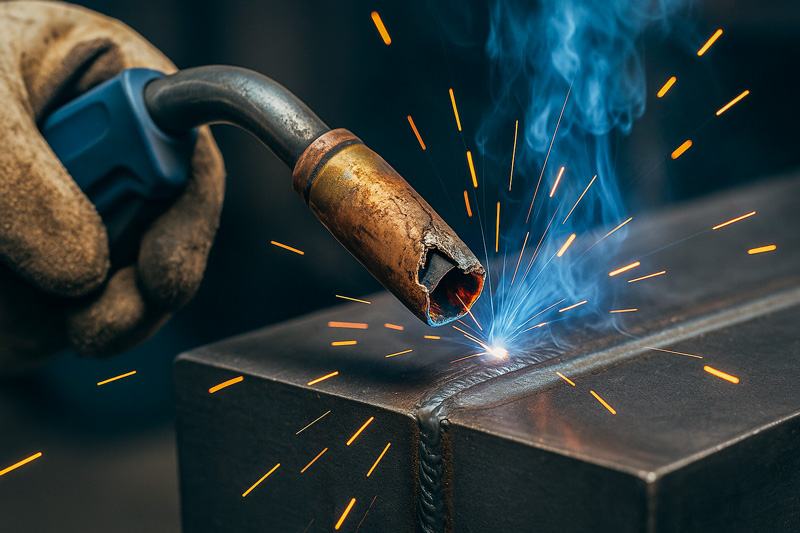
Prejavy: nepravidelné tienenie, kužeľ rozstreku na dýze, iskrenie od dotyku dýzy s materiálom.
Najčastejšie príčiny:
- Kovový rozstrek prilepený na dýze – mení tok plynu a zužuje otvor.
- Prehriatie – dýza sa zdeformuje alebo praskne.
- Fyzické nárazy – ohnutá dýza nevedie plyn koaxiálne s drôtom.
Prevencia a riešenie:
- Po každej šichte použite mosadznú kefku a antizvarový sprej.
- Pri prúdoch nad 250 A voľte vodou chladené dýzy s hrubšou stenou.
- Skladujte horáky vo zvislej polohe; dýza sa tak neudrie o stôl a nepokriví.
Kľúčové odporúčania na záver
- Dodržujte servisný kalendár – pravidelné čistenie a výmena spotrebných dielov vás vyjdú menej než oprava celej horákovej zostavy.
- Školte obsluhu – väčšina chýb vzniká z neznalosti správneho nastavenia prúdu, plynu a prítlaku kladiek.
- Sledujte vizuálne a akustické signály – zmena tónu oblúka, netesnosť plynu či šklbanie drôtu sú prvé varovania, ktoré sa neoplatí ignorovať.
Správne nastavený, udržiavaný a primerane dimenzovaný horák sa odvďačí čistým zvarom bez chýb, vyššou produktivitou a nízkymi prevádzkovými nákladmi.